Mostrando entradas con la etiqueta impresion 3d. Mostrar todas las entradas

lunes, 25 de mayo de 2015

10 Averias comunes - reprap - impresoras 3D

13-14 meses usando una prusai3 y con uso prácticamente diario. No totalmente intensivo pero si bastante frecuente, mínimo con 4 horas de uso. De las preguntas que te surgen antes de adquirir la impresora, una de ellas es... ¿Cuanto duran las piezas de una impresora 3D reprap? En éste caso la Prusai3

Las impresoras pueden averiarse... y consume mucho tiempo el arreglarlas dependiendo de dónde esté el fallo. Sin contar con el calibrado...
Todo esto es aplicable a Prusa i3


1. Ramps: La electrónica no dura toda la vida, dura meses... y hay que tratarla bien.
Que la electrónica dure depende de ajustar el amperaje que circule por ella, por eso usar cama caliente sin Rele la desgastara mas... aparte que hay que apretar bien las conexiones y ponerle refrigeración por ventilador.

Estañar las puntas y hacer una buena preparación de cableado puede alargar la vida, al igual que hay que revisar que las conexiones no se aflojan con el tiempo, sobre todo en partes como la alimentación de la cama caliente, que deberían tener un punto de "atado" o fijado, en una zona que no se mueva, cosa que se olvida la mayoría de montadores de impresora 3D.
imagen del blog contemporary maker, cableado...


2. Drivers. Los también llamados Pololu en este país, (aunque ese nombre es una marca) los driver son fácilmente reemplazables por una buena razón... al igual que con el uso su vida se va acortando, porque ninguna electrónica es infinita.

Se dice que ajustar bien el amperaje mediante un voltímetro sirve, pero no he visto a nadie hacerlo al montar impresoras salvo en cursos de montaje muy específicos, lo que más he visto es calibración a ojímetro, he visto morir antes la ramps que los driver, cuando se ha muerto un driver, se ha cambiado sin miramientos.
imagen del blog contemporary maker, en inglés
lo suelen llamar stepstick


3. Acopladores. Tanto los acopladores como las tuercas... se van a tomar viento con tanto giro del eje Z, el eje vertical, también con la calibracion (o falta de ella) y uso. (Al menos en la mía)

Eso provoca que el eje Z se incline dando inclinacion a la cama y a las piezas impresas... un auténtico tostón.

Bcn dynamics recomienda limar la varilla... 
creo que ya se porqué el prisionero se me iba a tomar vientos.


4. Correas. Las correas son los tendones del demonio, jamás estarán bien tensadas, requieren ser revisadas periódicamente y además, la prusai3 original no tiene tensores ni está pensada para tenerlos, te acordarás de ello cuando te toque cambiar el eje X, como me pasa ahora

Ésta imagen sacada de http://www.thingiverse.com/thing:98786
verla es especialmente irritante, aah! ¡que alguien tense esa correa ya!


5. Piezas impresas. La genial idea de usar piezas impresas para tu impresora y olvidarse de imprimir nuevas piezas, porque poco a poco irán cayendo, empezando por los cubre rodamientos y los engranajes.


6-9 El extrusor. La pieza por excelencia. Si se te rompe... te sangra el bolsillo, no viene mal ponerse a la defensiva al comprar un extrusor, sobre todo si compras en tienda, porque ya tuve problemas al haber recibido extrusores defectuosos. Aquí es importante saber cuales son los derechos que tienes como consumidor, si a la semana el extrusor revienta y compraste un extrusor ensamblado, es mejor haber escogido una tienda con buenas políticas.

Sobre todo dependiendo de quién te responde... hay tiendas que se preocupan por escoger fábricas que pasan un test de calidad (siendo escogido por fabrica y tienda, que se hacen su viaje a China y todo... sea la regulación que sea) y luego hay tiendas que parece que compran lotes en un outlet. 

Imagen sacada de Aliexpress... hay gente que defiende que
 comprarse un extrusor es como comprar un ticket de tómbola de 70 euros
(de hecho los extrusores outlet son mucho mas baratos...)
a mi eso precisamente me irrita bastante, se supone que si compras
en tienda española... lo haces por las garantías y asegurar la compra.
Es decir, que a quien compras... ha hecho los deberes y cumple alguna función.


A cualquiera le fastidia comprar una pieza de 70 euros que luego se va a la mierda y desde la tienda te insulten diciéndote que eres un lerdo montando extrusores, sinceramente... un servidor no es perfecto, un servidor se cargó el heat-break y atascó un E3D (cosa que no es difícil de completar) pero cuando luego haces un buen ejercicio de montaje y el extrusor chorrea plástico por orificios dobles, sospechas que pasa algo raro.

Los extrusores son jodidos, en los cursos deberían incluir montaje y desmontaje de extrusores, no dejarse como obvios elementos que agujerean tu bolsillo.
En un extrusor hay partes muy sensibles y que requieren cuidado en el ensamblaje... aparte de su fabricación.


6.Extrusor: El cuerpo "heat-break" que en el J-head en sí es una sola pieza.

El cuerpo en sí es barato pero frágil. En su interior pasa la magia, en la punta debe de haber calor, en el resto debe de no haber tanto calor... y se puede maltratar con un taladro cuando ocurre una obstrucción. Las obstrucciones no son inevitables, alguna vez ocurre, sobre todo al principio y con filamentos malos.
Imagen sacada de Filastruder
que tienen imagenes mu bonicas


7. Extrusor: Disipador éste elemento es el que enfría el extrusor. ¿Qué ocurre? que por sí solo en el E3D no disipa el calor, hay que incluir un ventilador acoplado que esté contínuamente dando un chorro de aire, si se te para el ventilador, adiós extrusor, hola taladro y bienvenidas... horas de desensamblar y ensamblar extrusor.
Imágenes sacadas de Filastruder, estos dos... tienen que llevarse bien.


8. Extrusor: Termistor - El termistor en el extrusor va metido en una cápsula, si viene mal de fábrica se carga todo el conjunto, en el caso ¿improbable? de que marque mal la temperatura, podrá derretir el cuerpo interior, o incluso el cabezal donde está montado el propio extrusor. Viene bien tener otra cápsula de repuesto, lo suyo sería que el termistor diese error en la ramps y que no arrancase la impresora, (si marca bien está claro que hay un tope del que no pasa al calentar) pero bueno. Como no se demasiado de electrónica... lo único que puedo decir es, proveerse de cápsulas en buen estado.

aj, no encuentro una foto de la cápsula del termistor
en la foto.. el cacharro de la derecha.. sacada de alixpress


9.- Extrusor: Boquilla - Cuanto más pequeña la boquilla, más probabilidad de obstruir, para limpiar una boquilla.. hace falta una buena llama o meterla unas horas en acetona y limpiar con cuidado, lo cual quiere decir que se necesitaría desmontar el extrusor.

Paso que he visto ahorrarse o que he oído que se ahorra uno calentando a 260ºC para convertir todo el plástico interior en líquido 
jejeje... no siempre funciona esto, sobre todo si hablamos de PLA pero es un recurso.

Imagen sacada de creativetools.se


10.- Juntas de finales de carrera, soldaduras

Las soldaduras de los finales de carrera. Si trajinas mucho... la verdad es que los finales de carrera mecánicos son poco elegantes y se pueden mover bastante, una mala conexión, un tirón.. y adiós soldadura. En esos detalles es en lo que el diseño cuenta más. Y esto esta desprovisto totalmente de un buen diseño hasta ahora.

Se te ve la soldadura ¡Cómo no se va a romper por ahí? 
Y suele ser que no se rompe la soldadura, sino... el cobre antes de la soldadura.

No he visto ninguna solución al respecto, por ahora, la no-solución consiste en... ¡no toques eso! o la no-solución podría ser que no se rompa, pero vamos... por no-solución puedes inventarte cualquiera
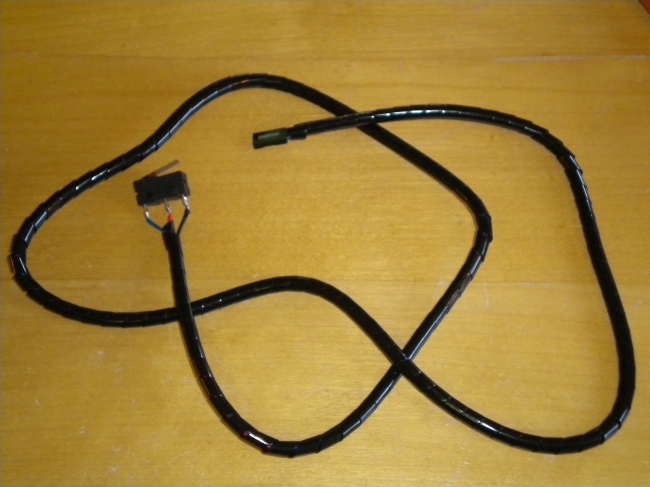
imagen sacada de t00tiereprap.wordpress.com

viernes, 5 de diciembre de 2014

Expo3D


Ayer fue una experiencia muy positiva.


Había mucho nivel y nos faltaron piezas gigantes impresas, o ese es uno de los sentimientos con los que te quedas después de ver una torre eiffel de metro y pico en otra mesa. Pero fue una gran satisfacción que el Link diseñado por Marina de Bustos tuviese tanta admiración, como el Mike de David Cano y otras piezas expuestas, entre ellos los dientes, los cuales hubo mucha gente interesada. Esos dientes que ya era hora de sacar del cajón de los trabajos.

Bueno, no faltaron elogios ni críticas a nuestra mesa. Pude hablar y poner cara a mucha gente que ya es común en nuestras redes sociales y fue estupendo contactar con tanta gente interesada en la impresión 3D.

Hubo un momento en el que me quedé loco, cuando una chica me preguntó que si lo que había en la mesa era FDM, normalmente las siglas me evocan plásticos, tipos de materiales diferentes, juegos, archivos. Personalmente tengo cierto problema con las siglas... Resultó ser que se refería a si las cosas impresas habian sido hechas por fabricación aditiva... También FFF está relacionado. Es decir, modelado a través de fundir materiales. La verdad es que no se puede saber todo ni estar completamente seguro de lo que te están preguntando, pero eso que me llevo, sabiduría y recordatorio de seguir ampliando vocabulario técnico (que se supone que tenía que tener presente).

Las tarjetas que hice con mi amigo ilustrador y diseñador gráfico Victor Sanz, gustaron bastante. Por lo que puedo garantizar que le depara muy buen futuro! Después de hablar con gente, te queda clara la dirección que puedes tomar para hacer más grande el proyecto y poner más carne en el asador. Para los que no lo sepan, últimamente estamos concentrando esfuerzos por poner en el coworking en el que trabajamos impresoras 3D a disposición del público por un precio justo y razonable, cobrando por hora de impresión.

También en el diseño de los cursos, puesto que me mostraron lo importante que es introducir a los usuarios en el mundo 3D para que se puedan modelar ellos mismos todo lo que quieran, es normal. Si tienes una impresora 3D, no tienes más remedio que abstenerte al repositorio o aprender a diseñar tu mismo, por lo que esta experiencia nos va a llevar a ir por el terreno que teníamos marcado, sabiendo que vamos por buen camino.

Gracias a todos los que participasteis en la Expo 3D de Medialab!

jueves, 18 de septiembre de 2014

Pickle Toaster


Así nace la marca de mi impresora, Pickle toaster o como se diría en español, Tostadora pepinillo. Es la marca que estoy usando para determinar las impresiones que estoy haciendo con Moebyus.


Así podréis encontrar la disposición de pickle toaster en Moebyus, aunque estamos trabajando en la presentación y galería, que queda bastante por hacer.
Sobre todo para presentar los servicios que queremos dar desde la tienda y Online.

Gracias a David Cano leal y Marina Bustos por sus aportaciones de 3D, en éste caso el trex y Mike de David y el Link de Marina.

martes, 22 de julio de 2014

Cambio de Pololus


Los pololus me dan guerra, hoy ha terminado de fastidiarse un pololu, que tampoco sé si el pololu en sí ha muerto, cuando muere un pololu, todo el mundo se da cuenta... tus impresiones empiezan a tener glitchs cuando el pololu se pone enfermo.


Así se hacen los pololus, estos chips te controlan los motores de forma individual y se pueden reemplazar de forma individual, ya que yo y la electrónica.. no nos llevamos bien, por aquello de la impaciencia de la que sufro... he terminado por conseguir otro pololu, que... me falta por calibrar. No os lo aconsejo, cuando se trata de electrónica, tened paciencia, no hagáis como yo, que tengo el pololu nuevo pero no me ha servido de nada. 

viernes, 11 de julio de 2014

Fuse y su fuseclamp


http://www.fuseclamp.com/es/

Hace tiempo, un par de semanas que conocí a Pedro, estoy ayudándole en su campaña de crowdfunding para sacar adelante su invento para soldar filamento.

Está siendo una semana interesante, estoy sacando lo que más me gusta, experiencia en sacar proyectos adelante y empezando como de la nada, a Pedro lonocí en el Mulafest y la verdad es que es una persona muy cercana con la que se puede hablar fácilmente.


He podido hacerle todo tipo de preguntas, entre ellas, las más comunes o sobre todo poner en duda cualquier cosa que vea o que se pueda cuestionar sobre el invento, cuando uno ve cómo nace una invención y se saca adelante, no tiene precio. Es algo inigualable, tanto si tiene éxito como si no. Desde luego tengo ganas de ver cómo crece el interés y los usos que se le puede dar, ya que es interesante poder customizar y fundir filamento, ¡desde luego le deseo lo mejor!.

Uno se da cuenta que, las soluciones que piensas que se podrían aplicar, no son tan fáciles de inscribir al objeto.. que mantener el objeto simple es una buena opción y complicarlo puede resultar más difícil de lo que parece, sobre todo siendo una sola persona.

El espíritu creo que es lo que más me llama, las ganas y el carácter para que un producto se lleve hacia adelante, nada es fácil, pero muchas cosas se consiguen con la actitud adecuada.

Si os interesa, ya no sólo por conseguir el filamento, sino por ver si tenemos éxito, podéis seguir el proyecto en Indiegogo

https://www.indiegogo.com/projects/fuse-welding-filament-clamp-for-3d-printers

sábado, 31 de mayo de 2014

Diseño dental

Proceso de procesado de procesamiento.

Bueno, dentro de mi trabajo, están los famosos dientes que hice en CG partiendo de escaneados de piezas dentales.


Aprovechando el tirón y que tenía los modelos en el disco duro, pensé que podría ser interesante hacer modelos de dientes, aunque no al mismo tamaño, sino enfocados al aprendizaje de anatomía de los mismos, aunque tampoco creo que sea difícil encontrar modelos de dientes, mi versión consiste en aplicarle una escala un poco mayor. 1.75, ya que los dientes normales son pequeños, como tienen que ser, los dientes impresos serían para mostrar un poco mejor la forma y curvas que el diente posee, hacerlo más evidente.


Uno de los problemas de la impresión de dientes es el planteamiento de la materialización, ya que si imprimimos desde las coronas, no nos dará la anatomía, habría que re-hacer el trabajo que intentamos, por lo que la solución pasa por la impresión en corte de la corona y la raíz. Otro problema que sepuede ver es que la superficie de las raíces es muy pequeña, y en varios casos tuve que suspender la impresión, aunque con suerte en varios casos fue ya después de haber obtenido las coronas. En otros se quedaron incompletas y pendientes de retoque


Y en éste caso, eché mano del abs líquido para pegar corona y raíz, en los cuales algunos quedó bien, en otros necesitó mas mano en lija y otros que necesitan un segundo pulido.

Es duro hacer fotos a piezas blancas y pequeñas, pero a ver si consigo una mejor disposición, que realmente merece la pena ver el detalle.


miércoles, 28 de mayo de 2014

Impresion de objetos desde libreria 3D

No salgo de mi asombro cuando puedes encontrar joyas en internet que la gente hace públicas.


http://www.thingiverse.com/thing:10474


http://www.thingiverse.com/thing:321566

Hace poco leí sobre si dar el contenido gratis hace que las empresas puedan funcionar bien. Adquiriendo el modo premium, explicaban que era difícil que la gente pagase por ser premium cuando se da cierto contenido libre o con la opcion de ser pirateado.


He aquí mi nuevo squirtle poligonal

Por eso me sorprendo, pero a la vez me parece interesante ver como evoluciona todo esto, ya que siendo diseñador 3D me vincula directamente la posibilidad de vender objetos y por otro lado ser pirateado. Pero como es algo en lo que ya se ha trabajado antes... Vamos a diseñar un modelo viable.

El problema de la macrointeligencia consiste en que siempre hay alguien que lo ha hecho antes que tu, y al final cuando piensas que innovas, cambiar de idea... la motivación tiene que ir por otro lado, porque es muy difícil ser el primero.

miércoles, 30 de abril de 2014

Repetier: Parada de emergencia o Pausa

Un consejo, leer esto antes de imprimir, darte cuenta de lo que hace la parada de emergencia y cómo afecta al control manual.

Resulta que cuando se nos despega una pieza no queda otra que parar la máquina, tienes dos opciones:

Dar a pausa

Dar parada de emergencia


Pues bien, recomiendo pausa, la parada de emergencia conlleva un problema. Cuando damos parada de emergencia borramos o modificamos la memoria de coordenadas que tiene la máquina y los controles que tenemos, aunque estén representados por flechas, lo que hacen realmente es añadir un valor N a la coordenada que estemos manipulando, peero... veamos

Si tenemos el cabezal en el punto 4. Si hacemos parada de emergencia y añadimos 1. En vez de ir al punto 5... Va a moverse al punto 1... Es decir... Va a bajar el cabezal, probablemente sobre la pieza que estemos imprimiendo.. Y se va a liar aún más gorda.


Observad que está escrito Y = 30.00 X = 40.00 y Z = 12.00

Lo que ocurre con parada de emergencia

La máquina se desconecta y conecta a la vez reseteándose los valores sin resetear la posición

Y = 0 X = 0 Z = 0 ; si añadimos un valor 1 en Y  se pondrá en Y = 1 no sin antes comprobar donde está el 0, es decir, volviendo a 0.0.0

Lo que ocurre con pausa

La máquina sigue hasta que inserta la nueva orden y se pausa en el valor en el que se encuentre realmente

Y = 30 X = 40 Z = 12 ; si añadimos un valor 1 en Y se pondrá en Y =31

Y que en las flechas está escrito + - para añadir un valor, pues bien, lo que hacemos es añadir el valor a la Y X Z según el valor que esté escrito en nuestro control manual, y si tenemos un LCD desde el que controlamos, ya ni te cuento, porque debe de hacer más o menos la misma cosa, ir al punto 0.001 en vez de añadir ese valor, por lo que en parada tiene que retroceder para comprobar el punto 0 y después volver a sumar 1

Chapuza mecánica

Otra opción sería pulsar el interruptor de punto 0 en el eje que queramos parar. Es decir.. Si hubiese dado al interruptor del eje de altura, podría haber salvado la pieza. Por ello hay que controlar el pánico cuando la impresora haga algo inesperado. Muchas veces habrá que entender lo que estamos haciendo... Es un consejo para manejarte con cualquier maquina.

viernes, 25 de abril de 2014

Repetier repetier... la pesadilla non-manifold


Los que diséñeis 3D, sobre todo los que modelamos un poco como nos sale del oje**, bueno no, la verdad es que me suelo currar algunas cosas y los low poly les meto buena topología y tal, pero para la impresora 3D, como nunca había tenido en cuenta los non-manifold objects, es decir... objetos que estén completamente cerrados, en los que metieses agua y no se saliese, además de no tener incongruencias como dobles planos y vértices compartidos cosas locas que a veces pasan, pues el Repetier nos seguirá dando caña con el ¡EH! ¡es non-manifold! y te voy a hacer un recorrido bien raro si se te ocurre darle a filetear. 

Recuerda diseñar objetos que partan de una caja, intentar partir de esa caja y no meter mucho booleano, a no ser... que os funcione bien, porque yo no paro de intentar hacer booleanos en Maya y me da error un 30% de las veces, en fin, el booleano nos quita de mucho problema, pero algunas veces no tira. Funciona también bien cuando son dos objetos non-manifold, pero a veces se pone exquisito y no hay manera de saber porqué.
Remesh Zbrush, ¡la vida!


Para los que conocemos este mundillo, saber otros programas nos ayuda a solucionar bastante, amo z-brush porque tiene todas las soluciones(casi..) y te puede reconstruir un objeto de una malla non-manifold, a no ser que las normales las tengas mal también.

Otra solución sería el meshlab, aunque la verdad... lo uso para los escaneados y es muy fácil perderse entre tanto filtro y el que si se te ocurre probar algo y fastidias la pieza.. no puedes hacer ctrl z, tienes que volver a cargaaar y volver a filtraaar y volver a hacer todo.


Hay otros que usan blender, yo lo uso para videojuegos, para modelar.. no. Y hay un tío que te explica como hacer un hacha non-manifold, pero sinceramente... para solucionar objetos sencillos.. los modelo bien directamente, y creo que es lo que al final hace, a no ser que te de esto tu primo pequeño, no entiendo el sentido que tiene empezar diseñando mal una pieza si sabes que la tienes que retocar, pero bueno, los que empiezan se dedicarán a meter cosas por adición, lo cual da mucho problema, pero es algo por lo que supongo que pasamos todos:

https://www.youtube.com/watch?v=H6NXhfw9itI


Lo que quiero es que me una la torre eiffel con el partenón y no se queje el Repetier, pero quizá pido demasiado, sin embargo se puede solucionar con Z-brush.

martes, 22 de abril de 2014

Reborde de galleta e impresión oblicua - PrusaI3


¡Más fallos! ¡Que bien!

Reborde de galleta principe de beckelar

Qué bien porque ilustro el blog, pero en sí es una guarrería. hoy os voy a hablar de las capas y la extrusión, el llamado reborde de galleta. Aunque quede muy bonito, es un fallo bastante común en impresoras mal calibradas, digamos que cuando calibras la impresora, ésta tiene que estar a 0.1 mm la altura de una hoja de papel. Por ello puedes usar una tarjeta y una hoja, permitiendo que la hoja pase y la tarjeta no, pero lo ideal es usar un folio, que se pueda pasar por debajo, pero que le cueste un poquillo.

El reborde de galleta se da cuando tenemos que acercar más la cama, ésto puede ocurrir porque:

¡Atención! El reborde de galleta se puede arreglar sobre la marcha, pero es mejor Pausar la impresión, no hace falta abortar la pieza

1. El interruptor de parada vertical se ha movido y se ha caído un poco, yo le marco con rotulador la altura del clip, para ver si por accidente lo he movido.

2. La cama esté muy por debajo.

3.La puñetera tuerca de las barras verticales se sale. Ésto me pasa a mí, es lo que tiene al mezclar plástico con metal y movimiento, a ver si encuentro una solución que deje la tuerquecilla en su sitio.

El mejor sistema para calibrar sería buscar en cuatro puntos mínimo seis puntos o nueve que la altura con respecto a la cama/cristal pase un papel con cierta resistencia, que raspe muy poquito.


Impresión Oblícua 


Aunque no es una tragedia total en el mundo del arte la impresión oblícua 3D todavía no es reconocida como arte en sí, sobre todo si imprimes piezas técnicas.

Si tienes una impresión oblícua, lo más seguro es que sea la diferencia de alturas entre tus ejes de altura izquierdo y derecho, en la Prusa i3 te viene con un asqueroso diseño de tornillos que se terminan saliendo y que terminaré arreglando con algún apaño impreso, si la oblicuidad me lo permite.

Solución, medir la altura de la parte superior de las piezas de los ejes izquierdo y derecho en relación con la parte superior de las piezas superiores o el marco y girar los motores manualmente, sujetando el segundo motor (si tienes los motores empalmados entre sí, igual con todo esto se puede hacer un chiste verde, pero no lo voy a hacer)

1. Medir alturas de los ejes izquierdo y derecho.

2. La puñetera tuerca de las barras verticales se sale

miércoles, 16 de abril de 2014

Not enought top layers, yet... go up from 3 to 5 next time


Pickletoast and Rupee

Aún tengo que ajustar los top layer, por lo visto ahora no hace tanto el barrido, sobre todo bajando a 0.1 el tamaño de las capas, pero tengo que subir el número de capas que hace en el top, ya que en la rupia me ha dejado unos pequeños agujericos.

La cosa marcha, solo falta retocar un poquillo.. a ver que tal queda, probando con pintura y cosas asi.

lunes, 14 de abril de 2014

Layer Issues - Capas y problemas, parte 1

Si tienes un problema, ¡Documéntalo!

Encontrarse con un problema de capas es normal, la capa que más problemas da es la capa que se construye sobre la capa anterior, ¡por ello la primera capa es muy importante!


El calor de fundición del filamento, es importante, aunque tenemos un rango de acción, habrá un calor que venga mejor al filamento, dependiendo de muchas cosas, de cómo hayan hecho el filamento, de qué color, de si es buen filamento o no.

En éste caso nos quedamos sin la altura que queríamos, a medida que imprimíamos la pieza se cambió la temperatura en el mismo proceso de creación y en las capas superiores se ve que cogen uniformidad, mientras que en las capas base estan irregulares y llenas de moquetes.


Barrido, ese gran indeseado: Éste es otro problema común, cuando está imprimiendo una superficie, la máquina en vez de subir a z pasa sobre lo impreso o cuando está imprimiendo echa demasiado plástico, en éste caso la pieza se quedó a media altura, por lo que habría que mirar si la máquina sube correctamente, si tiene la potencia adecuada, si es la altura de la capa... no es un caso claro, estoy aún resolviéndola.


Resolución: La resolución es nuestro aliado, la resolución estándar está entre 0.3 y 0.4 aunque para algunas pequeñas piezas podemos ponerle más resolución para no tener que lijar tanto o para que no perdamos resolución en algún detalle, en piezas técnicas, simplemente con imprimir a 0.4 basta, puesto que no pretendemos que sea bonico, si queremos algo con un trabajo más fino, podemos poner resolución 0.1 o lijar. Si no te gusta lijar... igual la cosa es dejar x5 veces el tiempo que tarda, puesto que 20 minutos tardó en hacer la figura a 0.4 y 1h 10 min en hacer la pieza a 0.1. Depende de la cantidad de encargos que tengas.


Pegarse a la base: Es básico, pero lo más importante de todo es que la primera capa esté un poco más caliente y sea mas gordica de lo habitual para que tengamos una pieza que se queda en su sitio, alineada con las capas que vamos a imprimir por encima, para ello suelo usar laca Nelly sobre un espejo precalentado a 90º Lo que pasó en ésta pieza fué muy irónico, no se si habéis jugado a Portal, pero el companion cube, llega un momento que si no lo quemas, no puedes seguir jugando, hay teorías que dicen que en el companion cube hay una persona viva... yo intenté salvar lo que quedaba del companion cube, pero ahora me sirve para hacer pruebas de lijado, pintar, etc.

Y para enseñar orgulloso mi primer gran Fail de impresión!

Cuando paré la impresión le dí a moverse manualmente en Z pero parece ser que si le das a paro de emergencia, después la orden que le das es de ir a la coordenada 0.2464 en vez de sumar 0.2 o lo que sea a la coordenada en la que esté, por ello el extrusor empezó a meterse en la pieza y con ojos como platos me entró ese pequeño pánico... que tienes que controlar y decir, bueno, se acabó, vamos a quitarla como sea. Calentar extrusor y sacrificar todo, ya que no se podría hacer otra cosa


domingo, 13 de abril de 2014

Retoque de piezas impresas en 3D - Plástico ABS

Lo primero que me pregunté fué:

¿Sería barato imprimir en ABS?¿Qué complicaciones tendría la pieza final?

Lo primero que me pregunté fue la resolución, normalmente se imprime a 0.4mm de espesor, ya que imprimir a menos espesor alarga la impresión y se puede ahorrar tiempo con un buen retoque manual de la pieza, de hecho... si retocas la pieza de plástico ABS es más fácil pintar después.

1.- Cortar y pegar piezas

Si te haces con un buen cutter, un bisturí u otras herramientas para cortar, porque vas a necesitar recortar mucha rebaba y algún que otro moquete de plástico que sobresalga, sobre todo de la primera capa, que por cuestión de que pegue bien la base y se mantenga fija, debe ser un poco más gruesa o incluso crear una pequeña cama adherida a la base de la impresora.

Puedes pegar con acetona, la acetona reacciona con el ABS y posteriormente puedes soldar las dos piezas de plástico ABS, casi como usar pegamento. Una buena soldadura en teoría es tan fuerte como el mismo plástico.


Copypaste manual,
te alegrarás de haber aprendido
a cortar y pegar en primaria


2.- Borrar las rallicas de impresión

Tal vez la gente que no esté familiarizada con la impresión 3D no sabe que las piezas salen con rallitas, lo digo porque luego encuentras comentarios en sitios de impresión de gente que se queja porque la pieza presenta estas marcas o de románticos que les gusta que su impresión parezca un código de barras en relieve.

Para quitarlas es tan fácil como borrar con una lija de agua, la lija más fina que hay. Si tiene muchos recovecos conviene tener una lija que se adapte, una esponja-lija o como yo la llamo, la esponlija.

lija que te lija


3.- Pintar

Pintar es mucho más fácil sobre una superficie lijada, puesto que la pintura agarra mejor, también es más fácil pintar con aerógrafo, pintura acrílica sirve, no tiene mucha complicación, se puede pintar encima, por lo que hay gente a la que no le importa mucho el color del filamento.

mira que bonica la catedral ahi pintaíca

4.- Pulido con acetona.

Muchos habréis visto el pulido por medio de evaporar acetona, es aparentemente fácil, pero la acetona hay que manejarla con cuidado, puesto que es fácilmente inflamable y tóxico, por ahora hay vídeos de cómo hacerlo y cómo manejarlo, pero seguramente llegarán videos de fails de gente que intenta hacerlo de forma cutre.

Lo mejor sería tener algo como esto: